Robot hàn có thay thế được thợ hàn không? Phân tích năng suất và chi phí đầu tư
• So sánh giữa robot hàn và thợ hàn thủ công
|
Tiêu chí
|
Robot hàn
|
Thợ hàn thủ công
|
|
Năng suất lặp lại
|
Cao và ổn định
|
Phụ thuộc tay nghề và sức khỏe
|
|
Chất lượng mối hàn
|
Đồng nhất khi phôi ổn định
|
Có thể thay đổi giữa các ca
|
|
Chi phí ban đầu
|
Cao hơn
|
Thấp hơn
|
|
Chi phí dài hạn
|
Có thể tối ưu khi sản lượng lớn
|
Tăng theo số lượng nhân sự
|
|
Sản phẩm đa dạng
|
Cần lập trình và đồ gá
|
Linh hoạt hơn
|
|
Đường hàn lặp lại
|
Rất phù hợp
|
Có thể gây mệt mỏi
|
|
Sản phẩm đơn chiếc
|
Hạn chế
|
Phù hợp hơn
|
|
Môi trường nguy hiểm
|
Giảm tiếp xúc của người lao động
|
Người lao động vẫn trực tiếp làm việc
|
|
Yêu cầu kỹ thuật
|
Cần kỹ thuật viên và bảo trì
|
Cần thợ có tay nghề
|
|
Khả năng mở rộng
|
Có thể bổ sung ray, trục và đồ gá
|
Phụ thuộc tuyển dụng
|
Robot hàn có lợi thế về tính ổn định và khả năng lặp lại. Còn Thợ hàn thủ công phù hợp hơn với sản phẩm đơn chiếc, phôi sai lệch hoặc công việc cần xử lý linh hoạt tại hiện trường.
• So sánh năng suất hàn thực tế của robot hàn và năng suất của Thợ hàn thủ công
Khi nào robot hàn có năng suất cao hơn?
Robot hàn thường có năng suất cao khi sản phẩm có thiết kế ổn định, đường hàn lặp lại, sản lượng đủ lớn, phôi được gá chính xác và robot được vận hành trong thời gian đủ dài mỗi ca.
- Sản phẩm có thiết kế ổn định.
- Đường hàn lặp lại nhiều lần.
- Sản lượng sản xuất đủ lớn.
- Phôi được gá chính xác.
- Thời gian gá và tháo phôi được tối ưu.
- Số lượng mã hàng không quá nhiều hoặc có cấu trúc tương đồng.
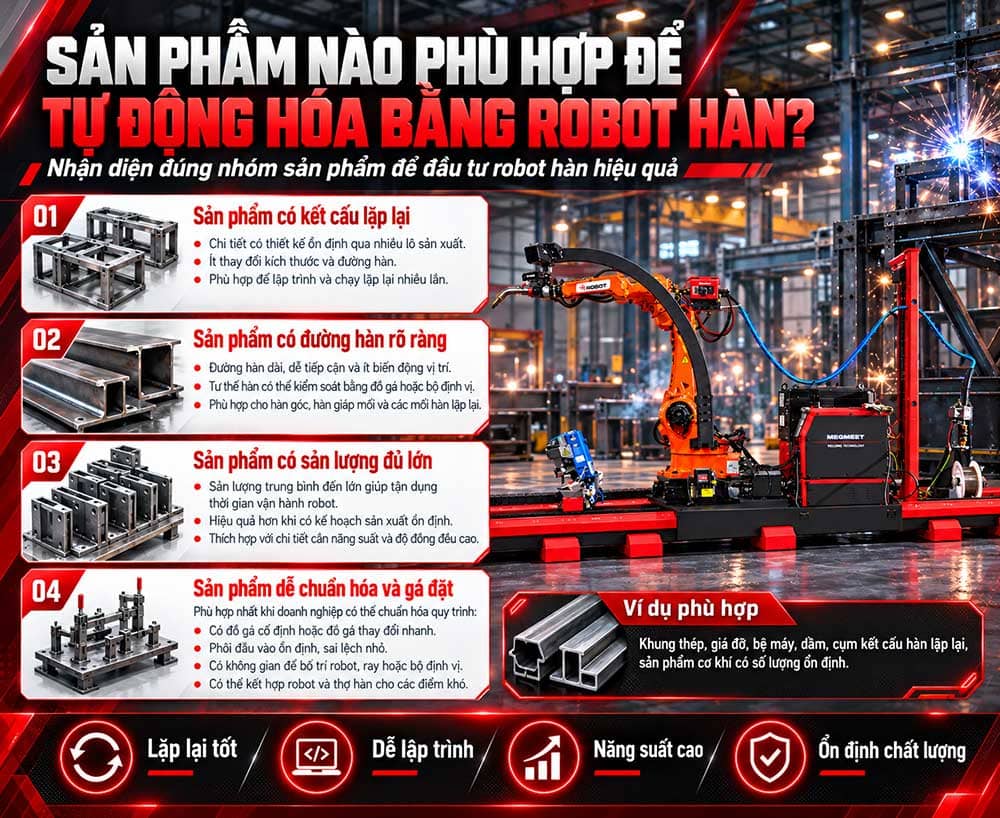
Các sản phẩm như dầm thẳng, gân tăng cứng, khung thép, bản mã hoặc cụm kết cấu có vị trí mối hàn cố định thường phù hợp với robot hàn hơn những sản phẩm thay đổi liên tục.
Những yếu tố ảnh hưởng đến năng suất robot hàn
- Thời gian hoàn thành một sản phẩm.
- Số sản phẩm đạt chuẩn mỗi ca.
- Thời gian gá phôi.
- Thời gian thay đổi mã hàng.
- Thời gian dừng máy.
- Thời gian thay dây hoặc thay mỏ hàn.
- Tỷ lệ sản phẩm phải làm lại.
- Thời gian hồ quang thực sự hoạt động.
- Tỷ lệ sản phẩm đạt chuẩn ngay lần đầu.
Một robot có tốc độ hàn cao nhưng phải chờ cấp phôi hoặc mất nhiều thời gian gá đặt thì năng suất toàn hệ thống vẫn có thể thấp.
Cách đánh giá hiệu suất hàn trong thực tế
Năng suất thực tế = Số sản phẩm đạt chuẩn / Tổng thời gian sản xuất
Hiệu suất thiết bị = Thời gian robot thực sự hàn / Tổng thời gian ca sản xuất
Khi đánh giá, cần tính cả thời gian gá, tháo phôi, thay đổi mã hàng, kiểm tra và xử lý lỗi. Đây là cơ sở để so sánh công bằng giữa robot hàn và thợ hàn thủ công.
So sánh chất lượng mối hàn khi hàn robot và hàn thủ công
Ưu điểm của hàn robot
Robot hàn có thể duy trì quỹ đạo, góc mỏ và thông số hàn ổn định trong các chu kỳ lặp lại. Khi phôi được gá đúng, robot có thể:
- Duy trì quỹ đạo hàn ổn định.
- Lặp lại các thông số dòng điện, điện áp và tốc độ.
- Hỗ trợ hàn nhiều lớp, nhiều đường.
- Thực hiện các dạng hàn dao động.
- Bám đường hàn bằng hồ quang.
- Sử dụng cảm biến laser để tìm và nhận dạng mối hàn.
- Giảm sự mệt mỏi giữa các ca làm việc.
Ưu điểm của thợ hàn truyền thống
- Quan sát và xử lý tình huống bất thường nhanh.
- Linh hoạt với phôi sai lệch.
- Có thể điều chỉnh theo thực tế tại hiện trường.
- Phù hợp với sản phẩm đơn chiếc hoặc thay đổi liên tục.
Thợ hàn có thể điều chỉnh góc mỏ, tốc độ di chuyển và lượng bù theo tình trạng thực tế của phôi. Robot chỉ có thể xử lý các biến động này khi được bổ sung cảm biến, chương trình và quy trình phù hợp.
Điều kiện để robot hàn hoạt động ổn định
- Phôi được gá đúng vị trí.
- Khe hở nằm trong giới hạn cho phép.
- Mối hàn không bị che khuất.
- Không gian xung quanh mối hàn đủ rộng.
- Bề mặt phôi không gây phản xạ mạnh.
- Thông số nguồn hàn được thiết lập phù hợp.
- Đường hàn đã được mô phỏng và sản phẩm đã được hàn thử.
Robot hàn hay thợ hàn: phương án nào hiệu quả hơn?
Chi phí của phương án sử dụng thợ hàn thủ công
- Lương và phụ cấp.
- Chi phí tuyển dụng và đào tạo.
- Tiền làm thêm giờ.
- Chi phí bảo hộ lao động.
- Chi phí lỗi và làm lại.
- Chi phí thiếu nhân sự.
- Rủi ro năng suất biến động.
Thợ hàn thủ công có chi phí ban đầu thấp hơn nhưng chi phí dài hạn có thể tăng khi sản lượng mở rộng hoặc nhà máy khó tuyển được thợ có tay nghề.
Chi phí của phương án đầu tư robot hàn
- Cánh tay robot và bộ điều khiển.
- Nguồn hàn.
- Bộ cấp dây và giá đỡ cuộn dây.
- Ray trượt hoặc trục ngoài.
- Bộ định vị, bàn xoay hoặc positioner.
- Đồ gá phôi.
- Cảm biến tìm mối và bám đường.
- Phần mềm và máy tính công nghiệp.
- Hàng rào và hệ thống an toàn.
- Lắp đặt, tích hợp, lập trình và đào tạo.
- Bảo trì và phụ tùng thay thế.
Không nên chỉ so sánh giá robot với tiền lương thợ hàn?
Robot còn cần chi phí tích hợp, đồ gá, lập trình, bảo trì và nhân sự vận hành. Ngược lại, thợ hàn cũng tạo ra các chi phí gián tiếp như lỗi, làm lại, nghỉ việc và biến động năng suất.
Tổng chi phí robot = Chi phí đầu tư ban đầu + Chi phí vận hành + Chi phí bảo trì
Tổng chi phí hàn thủ công = Chi phí nhân công + Làm thêm giờ + Lỗi và làm lại + Đào tạo + Chi phí thiếu nhân sự
Doanh nghiệp chỉ có thể tính thời gian hoàn vốn sau khi có dữ liệu thực tế về sản lượng, số ca, chi phí nhân công, tỷ lệ lỗi và thời gian robot có thể vận hành.
Robot hàn có thể thay thế thợ hàn ở những công đoạn nào?
- Hàn dầm thẳng, ngang, đứng, hàn đường tròn, đường ovan,...
- Hàn gân tăng cứng.
- Hàn đường ngang và đường đứng.
- Hàn nhiều lớp, nhiều đường.
- Hàn các chi tiết có vị trí mối hàn lặp lại.
- Hàn sản phẩm có đồ gá ổn định.
- Hàn mối hàn dài và liên tục.
- Hàn sản phẩm có sản lượng lớn.
Robot hàn 7 trục phù hợp hàn trong kết cấu thép
Robot hàn 7 trục phù hợp hơn với kết cấu thép, dầm thẳng, gân tăng cứng và các đường hàn ngang, dọc. Robot sử dụng nguồn hàn AOTAI 500A, dây lõi thuốc hoặc dây đặc 1,2 mm và khí CO2.
Robot hàn 8 trục phù hợp hàn trong Nhà máy đóng tàu
Robot 8 trục được định hướng cho kết cấu thép, đóng tàu và thường được ứng dụng các đường hàn ngang, đứng, tròn, elip hoặc đường cong. Robot hàn 8 trục sử dụng nguồn hàn Panasonic 500A, dây lõi thuốc hoặc dây đặc 1,2 mm và khí CO2.
Robot hàn chưa thể thay thế hoàn toàn thợ hàn ở đâu?
- Gá lắp và căn chỉnh phôi.
- Xử lý phôi sai lệch lớn.
- Hàn sản phẩm đơn chiếc.
- Sửa chữa và xử lý mối hàn lỗi.
- Lập trình mã hàng mới.
- Kiểm tra chất lượng.
- Bảo trì và xử lý sự cố.
Đối với những vật liệu có tính phản xạ mạnh như: nhôm, đồng, inox cần hàn thử trước khi sản xuất hàng loạt.
Doanh nghiệp quy mô như thế nào nên đầu tư robot hàn?
• Xưởng nhỏ, sản lượng thấp
Nếu sản lượng thấp, sản phẩm thay đổi liên tục và chưa có đồ gá ổn định, thợ hàn thủ công thường linh hoạt hơn. Doanh nghiệp chưa nhất thiết phải đầu tư hệ thống robot hoàn chỉnh.
• Nhà máy có sản lượng ổn định
Robot bắt đầu có lợi thế khi nhà máy có sản lượng đều, nhiều đường hàn lặp lại, phôi và đồ gá ổn định, đồng thời cần kiểm soát chất lượng và giảm phụ thuộc vào tuyển dụng thợ hàn.
• Nhà máy sản lượng lớn
Nhà máy sản lượng lớn có thể cân nhắc cell robot, robot nhiều trục, ray trượt hành trình dài, bộ định vị nhiều trục, hệ thống cấp phôi tự động và nhiều đồ gá thay đổi nhanh.
• Mô hình kết hợp robot và thợ hàn
- Robot xử lý đường hàn lặp lại.
- Thợ hàn xử lý điểm khó, mã hàng mới và lỗi phát sinh.
- Kỹ thuật viên lập trình và tối ưu chương trình.
- Nhân sự kiểm tra duy trì chất lượng đầu ra.
Những trường hợp chưa nên thay thợ hàn bằng robot
- Sản lượng quá thấp.
- Sản phẩm thay đổi liên tục.
- Không có đồ gá ổn định.
- Phôi sai lệch lớn.
- Mối hàn bị che khuất.
- Không đủ mặt bằng lắp đặt.
- Chưa có nhân sự vận hành.
- Chi phí lập trình từng mã hàng quá cao.
- Thời gian gá phôi dài hơn thời gian hàn.
Trong các trường hợp này, phương án bán tự động hoặc kết hợp robot với thợ hàn có thể phù hợp hơn đầu tư toàn bộ hệ thống.
Các tiêu chí đánh giá robot hàn trước khi đầu tư
Khảo sát sản phẩm và quy trình hàn hiện tại
Doanh nghiệp nên chuẩn bị bản vẽ 2D hoặc 3D, hình ảnh sản phẩm, vị trí mối hàn, vật liệu, chiều dày, kích thước, khối lượng phôi, sản lượng, thời gian hàn hiện tại, hình ảnh đồ gá và mặt bằng.
Hàn thử trên phôi thực tế
Hàn thử giúp kiểm tra khả năng tiếp cận mối hàn, góc đặt mỏ, độ ổn định của hồ quang, khả năng bám đường, chất lượng ngoại quan và thời gian chu kỳ.
Đo năng suất, chu kỳ và tỷ lệ lỗi
Cần đo cả chu kỳ hoàn chỉnh, gồm gá phôi, robot hàn, tháo phôi, kiểm tra, sửa lỗi và chuyển sang mã hàng khác.
Tính tổng chi phí đầu tư và thời gian hoàn vốn
Thời gian hoàn vốn = Tổng chi phí đầu tư / Lợi ích ròng mỗi tháng
Lợi ích ròng cần dựa trên số liệu thật về nhân công, sản lượng tăng thêm, chi phí lỗi giảm, chi phí vận hành và số giờ robot có thể chạy. Không nên đưa ra một mốc hoàn vốn cố định khi chưa có dữ liệu của nhà máy.
Kiểm tra mặt bằng, đồ gá và điều kiện vận hành
- Chiều dài, rộng và cao khu vực lắp đặt.
- Vị trí cấp phôi và lấy thành phẩm.
- Lối vận chuyển và khoảng trống bảo trì.
- Nguồn điện, khí và hệ thống thông gió.
- Vùng an toàn quanh robot.
- Khả năng lắp ray hoặc trục phụ.
Xác nhận tiêu chí nghiệm thu, bảo hành và hỗ trợ kỹ thuật
Báo giá cần ghi rõ phạm vi thiết bị, số lượng chương trình hàn, năng suất mục tiêu, tiêu chí chất lượng mối hàn, điều kiện chạy thử, phạm vi bảo hành, đào tạo, bảo trì và thời gian hỗ trợ kỹ thuật.
Robot hàn không thể thay thế hoàn toàn thợ hàn
Robot hàn có thể thay thế hiệu quả các công đoạn lặp lại, sản lượng cao và yêu cầu ổn định. Thợ hàn vẫn cần thiết cho những công việc đòi hỏi phán đoán, linh hoạt, xử lý ngoại lệ và kiểm soát chất lượng.
Robot hàn 7 trục VN-J phù hợp hơn với dầm thẳng, gân tăng cứng và đường hàn ngang, dọc. Robot hàn 8 trục mở rộng hơn cho đường tròn, elip, đường cong và một số ứng dụng đóng tàu.
Doanh nghiệp cần cung cấpđầy đủ bản vẽ, hình ảnh mối hàn, vật liệu, chiều dày, sản lượng và mặt bằng để được mô phỏng, hàn thử và đánh giá hiệu quả trước khi đầu tư, để lựa chọn được giải pháp hàn tự động phù hợp với mô hình của mình.
Quý Khách hàng vui lòng liên hệ VN-J để nhận tư vấn giải pháp phù hợp với quy mô xưởng của mình ngay nhé!
🏭Nhà máy: Cụm CN Yên Phúc, P. Chương Mỹ, TP.Hà Nội
🏨VP Miền Bắc: Tầng 4, 46B LK19A-19B, P.Dương Nội, TP.Hà Nội
🏨VP Miền Nam: 317 DT747, Khánh Lộc, Tân Phước Khánh, TP.HCM
🌐Website: https://vn-j.com/
📩Email: info@vn-j.com.vn
📞Hotline tư vấn: 090 444 66 48